Notizia

In che modo una flangia piatta ottiene una tenuta affidabile con i bulloni?

2026-09-17 13:30:08

In un impianto petrolchimico, una connessione a flangia piatta bullonata deve contenere fluido di processo a pressioni superiori a 100 bar e temperature superiori a 400°C. La tenuta non è creata da un singolo componente, ma da un sistema: le facce della flangia, la guarnizione e i bulloni. Quando i bulloni vengono serrati, generano una forza di serraggio che comprime la guarnizione tra le facce della flangia. La guarnizione, a sua volta, deforma e riempie le microscopiche irregolarità presenti sulle superfici della flangia, creando una barriera che impedisce le perdite. Sembra abbastanza semplice. Eppure le perdite dalle flange sono una delle cause più comuni di incidenti industriali e perdite di produzione. Il motivo è che per ottenere una tenuta affidabile è necessario un equilibrio preciso tra carico dei bulloni, compressione della guarnizione e rigidità della flangia, un equilibrio che viene facilmente interrotto da un'installazione errata, da una coppia errata dei bulloni o da una scarsa qualità della superficie della flangia.


La questione di come aflangia piattaper ottenere una tenuta affidabile con i bulloni non è quindi solo questione di serrare i bulloni finché non sono ben serrati. È una questione di ingegneria. Il carico del bullone deve essere sufficiente a comprimere la guarnizione abbastanza da sigillarla, ma non così alto da schiacciare la guarnizione o cedere i bulloni. Le facce della flangia devono essere piatte e sufficientemente lisce da consentire alla guarnizione di adattarsi, ma non così lisce da impedire la presa della guarnizione. I bulloni devono essere serrati in una sequenza specifica per garantire una distribuzione uniforme del carico. Inoltre, l'intero gruppo deve essere progettato per resistere alla pressione operativa, alla temperatura e ai cicli termici senza perdere la forza di tenuta. Questo articolo esaminerà ciascuno di questi fattori in dettaglio tecnico, fornendo una comprensione completa della sigillatura delle flange piatte imbullonate per ingegneri, professionisti della manutenzione e specialisti degli appalti. AWenzhou Longan Flangia Co., Ltd., la nostra fabbrica produce flange piatte da oltre due decenni e abbiamo sviluppato una profonda conoscenza dei fattori che determinano l'affidabilità della tenuta.

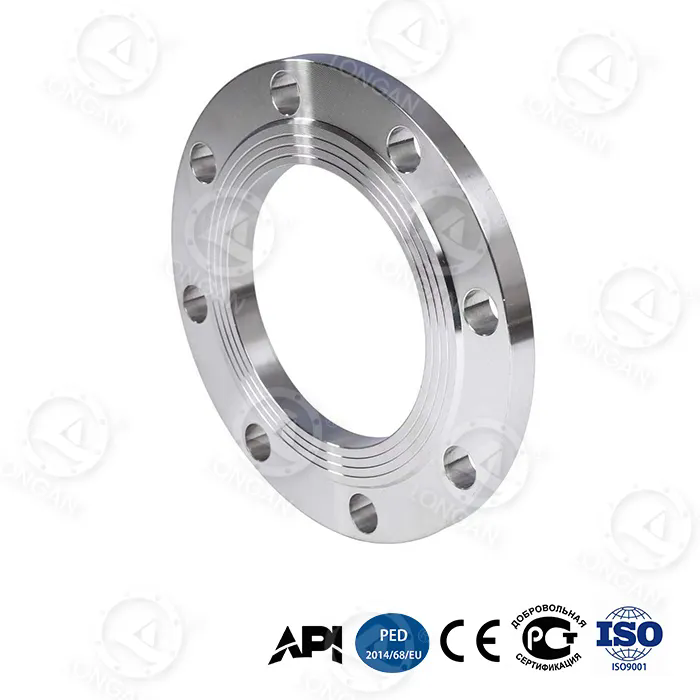
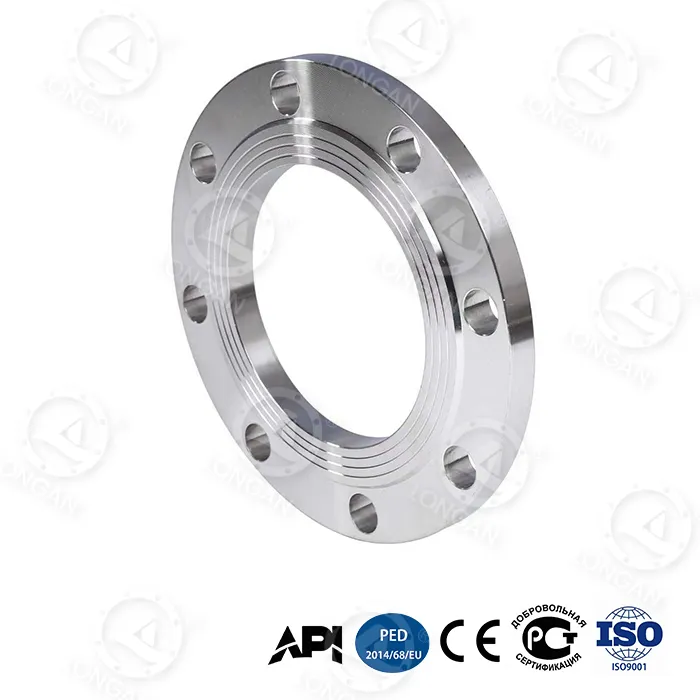
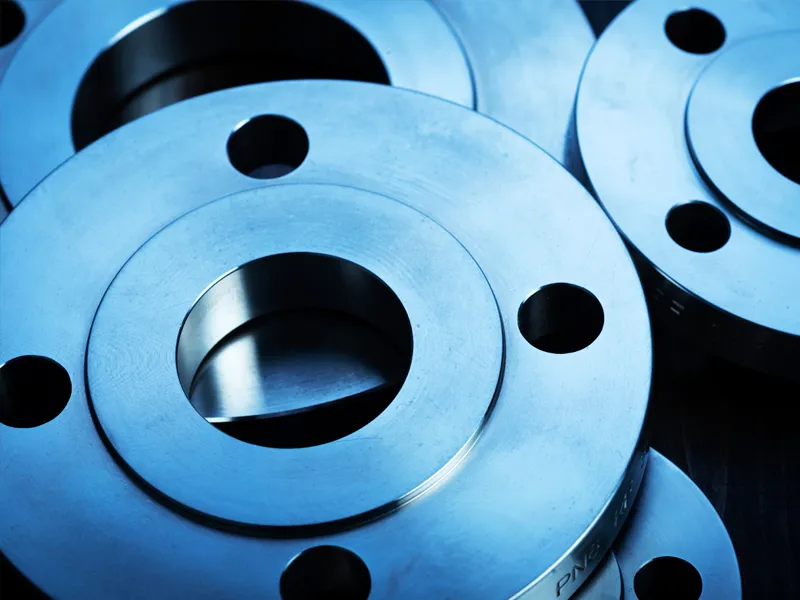
sme b16.5 flat face flange


Sommario


1. Il meccanismo di tenuta: cosa succede realmente quando si stringe un bullone?

Per capire come una flangia piatta ottiene una tenuta affidabile, dobbiamo prima comprendere la meccanica del giunto bullonato. Quando un bullone viene serrato, viene allungato elasticamente. Il bullone agisce come una molla e la tensione nel bullone crea una forza di serraggio che unisce le due facce della flangia. Questa forza di serraggio viene trasmessa attraverso le facce della flangia alla guarnizione. La guarnizione, realizzata in materiale più morbido della flangia, viene compressa. Comprimendosi, scorre nelle microscopiche valli e graffia la faccia della flangia, creando un percorso tortuoso in cui il fluido pressurizzato non riesce a penetrare facilmente. La tenuta si ottiene quando la guarnizione è sufficientemente compressa da riempire queste irregolarità e quando lo sforzo di compressione residuo sulla guarnizione è maggiore della pressione interna del fluido.

Il principio fondamentale è che la guarnizione deve essere mantenuta in uno stato di compressione per tutta la vita utile del giunto. Se lo stress di compressione scende al di sotto di un livello critico, la tenuta perderà. Lo stress di compressione può diminuire per diversi motivi. La guarnizione potrebbe allentarsi (strisciarsi) nel tempo, soprattutto a temperature elevate. I bulloni potrebbero perdere tensione a causa del rilassamento o delle vibrazioni. Le facce della flangia potrebbero separarsi a causa della dilatazione termica o della flessione. Il design della flangia piatta deve tenere conto di tutti questi fattori. Una flangia più spessa e più rigida resisterà alla flessione e manterrà una sollecitazione di compressione più uniforme sulla guarnizione. Un numero maggiore di bulloni più piccoli fornirà una forza di serraggio più uniforme rispetto a un numero inferiore di bulloni più grandi. Inoltre, il materiale della guarnizione deve essere selezionato per resistere al rilassamento e agli attacchi chimici.

La tabella seguente riassume le forze chiave e i fattori che determinano l'affidabilità di una tenuta a flangia piatta imbullonata.

Fattore Descrizione Impatto sulla sigillatura
Tensione del bullone L'elasticità del bullone quando viene serrato Fornisce la forza di serraggio che comprime la guarnizione
Compressione della guarnizione La deformazione della guarnizione sotto carico dei bulloni Riempie le irregolarità della superficie e crea il sigillo
Rigidità della flangia La resistenza della flangia alla flessione sotto il carico dei bulloni Assicura una compressione uniforme della guarnizione su tutta la faccia
Rilassamento della guarnizione La perdita dello stress da compressione nel tempo Riduce la forza di tenuta; deve essere ridotto al minimo
Effetti termici Espansione differenziale di bulloni, flange e guarnizione Può aumentare o diminuire il carico del bullone
Pressione interna La forza esercitata dal fluido di processo Tende a separare le flange; deve essere contrastato dal carico del bullone

Presso Wenzhou Longan Flange Co., Ltd., progettiamo le nostre flange piatte per ottimizzare questi fattori. Le nostre flange sono realizzate in acciaio di alta qualità e sono lavorate su dimensioni precise per garantire un corretto adattamento e distribuzione del carico. Forniamo inoltre una guida tecnica sulla selezione dei bulloni, sulla selezione delle guarnizioni e sulle procedure di serraggio per aiutare i nostri clienti a ottenere tenute affidabili nelle loro applicazioni specifiche.


2. Carico e coppia del bullone: ​​i numeri che determinano il successo o il fallimento

Il carico del bullone è la variabile più importante per ottenere una tenuta affidabile. Se il carico del bullone è troppo basso, la guarnizione non sarà compressa abbastanza per sigillare. Se il carico sui bulloni è troppo elevato, la guarnizione potrebbe schiacciarsi, i bulloni potrebbero cedere o la flangia potrebbe danneggiarsi. Il carico target del bullone è determinato dalle raccomandazioni del produttore della guarnizione, che specifica la sollecitazione di compressione minima e massima per il materiale della guarnizione. Questa sollecitazione viene quindi convertita in un valore di coppia utilizzando l'attrito della filettatura del bullone e la geometria del giunto. La relazione coppia-tensione è data dalla formula: T = K × D × F, dove T è la coppia, K è il fattore del dado (un coefficiente adimensionale che tiene conto dell'attrito), D è il diametro nominale del bullone e F è la tensione desiderata del bullone.

Il fattore nut K è un parametro critico ma spesso frainteso. Dipende dalla lubrificazione delle filettature, dalla finitura superficiale del bullone e del dado e dalla presenza di eventuali rivestimenti. Un valore tipico di K è 0,2 per i bulloni in acciaio lubrificati, ma può variare da 0,1 a 0,3 a seconda delle condizioni. Ciò significa che lo stesso valore di coppia può produrre una tensione del bullone che varia di un fattore tre. Questo è il motivo per cui la coppia da sola non è un indicatore affidabile del carico del bullone. Per le applicazioni critiche, gli ingegneri utilizzano metodi più accurati come la misurazione dell'allungamento dei bulloni o gli indicatori diretti della tensione. La tabella seguente fornisce valori di coppia tipici per le dimensioni comuni dei bulloni e i materiali delle guarnizioni.

Dimensione del bullone Tipo di guarnizione Sollecitazione del bullone target (MPa) Coppia consigliata (Nm) Fattore noce (K)
M16 Gomma 30 - 50 80 - 120 0.20
M16 PTFE 40 - 60 100 - 150 0.20
M20 Ferita a spirale 60 - 80 200 - 280 0.18
M24 Ferita a spirale 60 - 80 350 - 480 0.18
M24 Rivestito in metallo 80 - 120 450 - 650 0.16

Nella nostra fabbrica forniamo ai nostri clienti specifiche di coppia dettagliate per ciascuna flangia piatta che produciamo. Queste specifiche si basano sulle dimensioni della flangia, sulla dimensione e sul materiale del bullone, sul tipo di guarnizione e sulle condizioni operative. Raccomandiamo inoltre l'uso di chiavi dinamometriche calibrate e la verifica della tensione dei bulloni utilizzando un secondo metodo, come la misurazione dell'allungamento dei bulloni con un micrometro o l'utilizzo di un tensiometro a ultrasuoni. Questo approccio rigoroso al controllo del carico dei bulloni è essenziale per ottenere una tenuta affidabile in applicazioni critiche.


3. Scelta della guarnizione: l'elemento comprimibile che costituisce la tenuta

La guarnizione è il componente che crea effettivamente la tenuta in una connessione a flangia piatta bullonata. È un materiale comprimibile che viene schiacciato tra le facce della flangia. La guarnizione deve essere sufficientemente morbida per adattarsi alle irregolarità superficiali delle facce della flangia, ma sufficientemente resistente per resistere alla pressione interna e all'attacco chimico del fluido di processo. Deve anche essere sufficientemente resiliente da mantenere lo stress di compressione nel tempo e in condizioni di cicli termici. Non esiste un unico materiale per guarnizioni adatto a tutte le applicazioni. La scelta del materiale della guarnizione dipende dai requisiti di temperatura, pressione e compatibilità chimica dell'applicazione specifica.

I materiali più comuni per le guarnizioni per flange piatte sono gomma, PTFE, spirale avvolta e rivestimento metallico. Le guarnizioni in gomma vengono utilizzate in applicazioni a bassa pressione e bassa temperatura, come linee di acqua e aria. Le guarnizioni in PTFE vengono utilizzate in applicazioni chimiche dove è richiesta resistenza ai fluidi aggressivi. Le guarnizioni a spirale sono utilizzate in applicazioni ad alta pressione e alta temperatura, come linee di vapore e idrocarburi. Le guarnizioni con rivestimento metallico vengono utilizzate nelle applicazioni più impegnative, dove sono richiesti i massimi livelli di resistenza alla temperatura e alla pressione. La tabella seguente mette a confronto le proprietà chiave di questi materiali per guarnizioni.

Materiale della guarnizione Temperatura massima (°C) Pressione massima (bar) Resistenza chimica Applicazione tipica
Gomma (NBR) 100 16 Buono (acqua, olio) Acqua, aria, vapore a bassa pressione
PTFE 260 40 Eccellente Lavorazioni chimiche, alimentari
Ferita a spirale 500 100 Molto bene Vapore, idrocarburi, alta pressione
Rivestito in metallo 600 150 Eccellente Alta temperatura, alta pressione

Alla Wenzhou Longan Flange Co., Ltd., non produciamo guarnizioni, ma lavoriamo a stretto contatto con i nostri clienti per garantire che la guarnizione selezionata sia compatibile con le nostre flange piatte. Forniamo dimensioni dettagliate della faccia della flangia, inclusa l'altezza della faccia rialzata e la finitura superficiale, che sono fondamentali per il corretto posizionamento della guarnizione. Forniamo inoltre indicazioni sullo stress da compressione della guarnizione e sulla coppia dei bulloni, in base alle raccomandazioni del produttore della guarnizione. Il nostro obiettivo è garantire che l'intero sistema di giunzione bullonata (flangia, guarnizione e bulloni) funzioni insieme per ottenere una tenuta affidabile.


4. Finitura della superficie della flangia: perché la rugosità superficiale è un parametro critico

La finitura superficiale della faccia della flangia è un parametro critico che spesso viene trascurato. La guarnizione deve essere in grado di adattarsi alle irregolarità superficiali della faccia della flangia per creare una tenuta. Se la superficie è troppo ruvida, la guarnizione potrebbe non essere in grado di riempire gli avvallamenti profondi e potrebbe rimanere un percorso di perdita. Se la superficie è troppo liscia, la guarnizione potrebbe non essere in grado di aderire alla superficie e potrebbe scivolare o fuoriuscire sotto pressione. La finitura superficiale ottimale è un equilibrio tra questi due estremi. Per la maggior parte dei materiali per guarnizioni si consiglia una ruvidità superficiale compresa tra Ra 3,2 e 6,3 micrometri. Ciò si ottiene generalmente lavorando la faccia della flangia con un motivo a scanalatura seghettata o concentrica, noto come finitura "fonografica".

La finitura fonografica è specificata in standard come ASME B16.5 e EN 1092-1. La finitura viene creata da uno strumento che taglia una scanalatura a spirale continua sulla faccia della flangia. La profondità e la spaziatura della scanalatura sono controllate per ottenere la rugosità desiderata. Il disegno della scanalatura fornisce una serie di creste e avvallamenti che la guarnizione può afferrare. Questa presa impedisce che la guarnizione venga espulsa dalla pressione interna e aiuta a mantenere la tenuta durante i cicli termici. La tabella seguente fornisce la finitura superficiale consigliata per i diversi materiali delle guarnizioni.

Materiale della guarnizione Rugosità superficiale consigliata (Ra, µm) Tipo di finitura
Gomma 3.2 - 6.3 Fonografico (concentrico o seghettato)
PTFE 1.6 - 3.2 Fonografico o liscio
Ferita a spirale 3.2 - 6.3 Fonografico
Rivestito in metallo 3.2 - 6.3 Fonografico

Nella nostra fabbrica, lavoriamo tutte le facce piatte delle flange fino alla finitura superficiale specificata utilizzando torni CNC con utensili di precisione. Verifichiamo la finitura superficiale utilizzando un profilometro e registriamo i risultati nella nostra documentazione di controllo qualità. Ciò garantisce che ogni flangia piatta che produciamo fornisca la superficie ottimale per l'alloggiamento della guarnizione. Offriamo inoltre una gamma di finiture frontali, tra cui finitura liscia, finitura seghettata e finitura con giunto anulare, per soddisfare i requisiti di diversi tipi e applicazioni di guarnizioni.


5. Sequenza di serraggio dei bulloni e controllo di qualità

La sequenza di serraggio dei bulloni è un altro fattore critico per ottenere una tenuta affidabile. Se i bulloni vengono serrati uno alla volta in ordine casuale, la flangia risulterà distorta e la compressione della guarnizione risulterà irregolare. Ciò può portare a una perdita, anche se i valori di coppia finali sono corretti. La procedura corretta consiste nel serrare i bulloni secondo uno schema a stella o a croce, in più passaggi. Il primo passaggio dovrebbe essere un passaggio a bassa coppia (tipicamente il 30% della coppia finale) per posizionare la guarnizione e allineare le flange. Il secondo passaggio dovrebbe essere un passaggio a coppia media (tipicamente il 60% della coppia finale). Il passaggio finale dovrebbe essere effettuato alla coppia massima, sempre secondo uno schema a stella. Questo serraggio graduale e uniforme garantisce che la guarnizione venga compressa in modo uniforme e che le facce della flangia rimangano parallele.

Il numero di passaggi e i valori di coppia specifici dipendono dalla dimensione della flangia, dal numero di bulloni e dal materiale della guarnizione. Per flange di grandi dimensioni con molti bulloni potrebbero essere necessarie tre o quattro passate. Per flange piccole possono essere sufficienti due passate. La tabella seguente fornisce linee guida generali per le sequenze di serraggio dei bulloni.

Dimensioni della flangia Numero di bulloni Pass consigliati Modello di coppia
DN50-DN100 4 - 8 2 Motivo a stella
DN150-DN300 8 - 12 3 Motivo a stella
DN350-DN600 12 - 20 3 - 4 Motivo a stella
>DN600 >20 4+ Motivo a stella, fasi multiple

Il controllo di qualità è essenziale per garantire che la procedura di serraggio sia stata eseguita correttamente. Dopo il passaggio di coppia finale, un ispettore qualificato dovrebbe verificare la coppia su ciascun bullone utilizzando una chiave dinamometrica calibrata. L'ispettore dovrebbe anche controllare lo spazio tra le facce delle flange in diversi punti attorno alla circonferenza per garantire che le flange siano parallele. Se la distanza non è uniforme, è necessario allentare i bulloni e ripetere la procedura di serraggio. Presso Wenzhou Longan Flange Co., Ltd., forniamo ai nostri clienti istruzioni di installazione dettagliate e specifiche di coppia per ogni flangia piatta che produciamo. Offriamo anche formazione in loco e supporto tecnico per aiutare i nostri clienti a ottenere tenute affidabili nelle loro applicazioni critiche.


6. Domande frequenti (FAQ)

Domanda 1: Qual è la coppia di serraggio corretta per una flangia piatta?

Risposta: La coppia corretta del bullone dipende dalla dimensione del bullone, dal materiale del bullone, dal materiale della guarnizione e dalle condizioni operative. In genere viene specificato dal produttore della guarnizione o calcolato utilizzando la formula T = K × D × F, dove K è il fattore del dado, D è il diametro del bullone e F è la tensione target del bullone. Forniamo specifiche di coppia dettagliate per ogni flangia piatta che produciamo presso Wenzhou Longan Flange Co., Ltd. È essenziale utilizzare una chiave dinamometrica calibrata e seguire la sequenza di serraggio consigliata.

Domanda 2: Perché la mia flangia piatta perde anche dopo aver serrato i bulloni alla coppia specificata?

Risposta: Ci sono diverse possibili ragioni. La guarnizione potrebbe essere danneggiata o del materiale sbagliato. Le facce della flangia potrebbero essere danneggiate o avere una finitura superficiale errata. I bulloni potrebbero essere contaminati o lubrificati in modo improprio, determinando un fattore del dado diverso dal valore presunto. Le flange potrebbero non essere parallele. Oppure le condizioni operative potrebbero superare la pressione o la temperatura nominale della guarnizione. Per identificare la causa principale sono necessari un'ispezione approfondita di tutti i componenti e una revisione della procedura di installazione.

Domanda 3: Qual è la differenza tra una flangia a faccia sollevata e una a faccia piatta?

Risposta: Una flangia piatta a faccia rialzata ha un piccolo anello rialzato sulla faccia, mentre una flangia a faccia piatta ha una faccia completamente piatta. La faccia rialzata è progettata per concentrare il carico del bullone sulla guarnizione, aumentando lo stress di tenuta. Le flange a faccia piatta vengono utilizzate con guarnizioni a faccia intera e sono comuni nelle applicazioni a bassa pressione e con flange in ghisa o plastica. La scelta dipende dall'applicazione e dalla flangia di accoppiamento.

Domanda 4: Con quale frequenza è necessario serrare nuovamente i bulloni della flangia piatta?

Risposta: i bulloni della flangia piatta devono essere serrati nuovamente dopo le prime 24 ore di funzionamento, soprattutto nelle applicazioni ad alta temperatura in cui l'espansione termica e il rilassamento della guarnizione possono causare una perdita di carico del bullone. Successivamente, il serraggio viene generalmente eseguito durante gli intervalli di manutenzione programmata, come gli arresti annuali. La frequenza dipende dalla criticità dell'applicazione e dalle condizioni operative. Si raccomanda inoltre un'ispezione regolare per eventuali perdite.

Domanda 5: Qual è la pressione massima che una flangia piatta può sigillare?

Risposta: La pressione massima che una flangia piatta può sigillare dipende dal valore nominale della flangia, dal materiale della guarnizione e dal carico del bullone. Ad esempio, una flangia piatta Classe 150 con guarnizione a spirale può sigillare fino a 20 bar a temperatura ambiente. Una flangia Classe 300 può sigillare fino a 50 bar. Pressioni più elevate richiedono valori nominali della flangia più elevati e materiali delle guarnizioni più robusti. Nel nostro stabilimento produciamo flange piatte in una vasta gamma di classi di pressione per soddisfare i requisiti di diverse applicazioni.


7. Conclusionee

Ottenere una tenuta affidabile con una flangia piatta imbullonata è una sfida di ingegneria dei sistemi. Richiede la corretta combinazione di carico del bullone, compressione della guarnizione, rigidità della flangia e finitura superficiale. Ciascuno di questi fattori deve essere attentamente specificato e controllato per garantire che la guarnizione rimanga in uno stato di compressione per tutta la vita utile del giunto. Il carico del bullone deve essere sufficiente a comprimere la guarnizione, ma non così elevato da danneggiare la guarnizione o la flangia. La guarnizione deve essere compatibile con il fluido di processo e in grado di resistere alla temperatura e alla pressione di esercizio. Le facce della flangia devono essere piatte e avere la finitura superficiale corretta per consentire alla guarnizione di adattarsi e fare presa. Inoltre, i bulloni devono essere serrati nella sequenza corretta per garantire una distribuzione uniforme del carico. Presso Wenzhou Longan Flange Co., Ltd., la nostra fabbrica produce flange piatte da oltre due decenni e abbiamo sviluppato una profonda comprensione di questi fattori. Le nostre flange sono lavorate con precisione per garantire un corretto adattamento e distribuzione del carico e forniamo ai nostri clienti il ​​supporto tecnico di cui hanno bisogno per ottenere guarnizioni affidabili.

Che tu stia progettando un nuovo sistema di tubazioni o mantenendone uno esistente, ti invitiamo a contattarci per discutere i tuoi requisiti di flangia piatta. Il nostro team di ingegneri può aiutarti a selezionare la flangia giusta per la tua applicazione, fornire specifiche di coppia e offrire indicazioni sulla selezione e l'installazione della guarnizione. Ci impegniamo a fornire ai nostri clienti prodotti della massima qualità e il miglior servizio possibile.

Contatta Wenzhou Longan Flange Co., Ltd. oggi stessoper discutere i vostri requisiti di flangia piatta e scoprire come i nostri prodotti possono aiutarvi a ottenere una tenuta affidabile nelle vostre applicazioni critiche.

Notizie correlate
We use cookies to offer you a better browsing experience, analyze site traffic and personalize content. By using this site, you agree to our use of cookies. Privacy Policy
Reject Accept